Pourquoi la viscosité de la gélatine pour capsules dérive d’un lot à l’autre
La viscosité de la gélatine pour capsules n’est pas une propriété matière fixe. Elle est le résultat visible de l’historique des matières premières, du comportement d’hydratation, de l’exposition à la chaleur, des manipulations mécaniques, de la charge de filtration, de l’environnement pH et de toute étape de modification intentionnelle utilisée avant que la masse n’atteigne le procédé de trempage.
Pour un fabricant de capsules, l’enjeu est très concret. Une dérive de viscosité peut modifier la formation de la paroi de l’enveloppe, le mouillage des broches, le comportement au séchage, la réponse à la coupe et la stabilité de libération. Les opérateurs peuvent compenser en ajustant la température, les matières sèches, le temps de maintien ou la vitesse de ligne, mais ces corrections peuvent créer de nouvelles variations en aval.
Ce guide explique les principales causes de dérive de viscosité d’un lot à l’autre et la manière dont une équipe de production peut évaluer une modification enzymatique contrôlée avec un fournisseur d’enzymes expérimenté pour le traitement de la gélatine.
Le symptôme en atelier : la même recette ne se comporte pas de la même façon
Un lot peut être conforme à la documentation d’entrée, suivre la même procédure de préparation et pourtant se comporter différemment dans la cuve. Les observations courantes incluent :
- Une résistance apparente à l’écoulement plus élevée ou plus faible pendant le transfert
- Un temps de correction plus long avant que la masse de gélatine n’atteigne la fenêtre de procédé souhaitée
- Des changements dans la libération des bulles, l’état de surface ou la couverture des broches
- Une variation d’épaisseur de paroi entre les moitiés de capsules
- Une réponse au séchage plus lente ou un comportement de démoulage modifié
- Des interventions opérateur plus fréquentes au niveau de la section de trempage
- Une variabilité en cours de procédé plus large, même lorsque la formulation reste inchangée
Lorsque ces symptômes se répètent, la valeur de viscosité est souvent considérée comme le problème. En pratique, elle en est généralement le signal.
1. La variabilité des matières premières modifie le point de départ
La gélatine reflète sa source et son historique de fabrication. Les différences d’origine du collagène, de conditions d’extraction, de prétraitement, de séchage, de broyage et de stockage peuvent toutes influencer la façon dont la matière s’hydrate et s’écoule.
Pour la production d’enveloppes de capsules, les variables matières premières les plus pertinentes sont souvent :
- La distribution des masses moléculaires
- Le comportement de la force Bloom par rapport à la viscosité de procédé
- La granulométrie et le comportement de mouillage
- La teneur en humidité et les conditions de stockage
- La limpidité, la couleur, les cendres et les résidus de procédé à l’état de traces
- L’âge du lot et l’exposition pendant l’entreposage
Deux lots de gélatine peuvent sembler comparables sur un certificat, tout en réagissant différemment pendant l’hydratation et le chauffage. C’est dans cet écart entre la spécification papier et le comportement en cuve que commencent de nombreux problèmes de viscosité.
Implication pour la production
Si les lots entrants ne sont pas suivis par rapport au comportement réel en cuve, l’usine peut ne découvrir la dérive qu’une fois le lot déjà engagé en production. Une approche plus robuste consiste à relier les données de lot fournisseur, les observations d’hydratation, la réponse au mélange, le comportement à la filtration et les résultats sur la ligne de capsules dans un même historique de lot.
2. Le temps d’hydratation détermine l’homogénéité d’ouverture du lot
La gélatine nécessite un mouillage contrôlé avant dissolution complète. Si l’hydratation est raccourcie, irrégulière ou sensible à la séquence d’ajout de la poudre, le lot peut présenter un gonflement localisé, un mouillage incomplet ou un développement retardé de la viscosité.
Les facteurs typiques incluent :
- La vitesse d’ajout dans l’eau
- La température de l’eau au début de l’hydratation
- Le profil d’agitation pendant le mouillage
- Les zones mortes dans la cuve
- L’agglomération ou la flottation de la poudre
- Le temps de maintien avant chauffage
Les problèmes d’hydratation peuvent être confondus avec des problèmes de matières premières, car les deux se manifestent par un écoulement irrégulier. La différence est que la dérive liée à l’hydratation peut varier selon les pratiques opérateur, le chargement de la cuve ou le planning de l’équipe.
Implication pour la production
Avant de modifier la formulation, vérifiez si le même lot de gélatine se comporte différemment selon les conditions de mouillage. Une routine d’hydratation stable réduit souvent le besoin de corrections ultérieures.
3. L’historique thermique peut déplacer la viscosité hors de la fenêtre attendue
La chaleur ne se contente pas de dissoudre la gélatine. Elle influence aussi le comportement des chaînes, la stabilité au maintien et la manière dont la masse réagit pendant le transfert et le trempage.
Les variables thermiques importantes incluent :
- Le profil de montée en température
- La température maximale d’exposition
- Le temps de maintien à température élevée
- Les cycles de réchauffage
- L’uniformité de température dans la cuve
- Les gains ou pertes de chaleur pendant le transfert
Même de faibles différences d’historique thermique peuvent être amplifiées lorsque l’usine fonctionne près de sa limite de viscosité préférée. Un lot qui semble acceptable après préparation peut dériver après maintien ou circulation.
Implication pour la production
Un dossier de lot doit enregistrer non seulement les températures cibles, mais aussi l’exposition thermique réelle dans le temps. Pour le dépannage, la courbe compte davantage qu’une consigne unique.
4. Le mélange et le cisaillement affectent l’uniformité, pas seulement la vitesse de dissolution
L’agitation est souvent augmentée pour accélérer la préparation ou réduire les grumeaux visibles. Mais l’intensité de mélange, la géométrie de l’agitateur, la conception de la recirculation et le niveau de remplissage de la cuve influencent la régularité du développement du lot.
Les effets possibles incluent :
- L’incorporation d’air qui modifie l’aspect de surface et la charge de filtration
- Une surchauffe localisée près des parois de la cuve
- Une distribution irrégulière des matières sèches au début de la préparation
- Une exposition au cisaillement qui interagit avec des chaînes de gélatine déjà modifiées
- Des écarts entre les petits lots d’essai et les cuves de production à pleine échelle
Implication pour la production
Un résultat de laboratoire peut ne pas être transposable si la cuve de production crée un profil de cisaillement et de chaleur différent. Tout programme de maîtrise de la viscosité doit être évalué sur des équipements reflétant le parcours réel du procédé.
5. La charge de filtration peut révéler une instabilité en amont
La filtration est souvent considérée comme une étape de finition, mais elle peut mettre en évidence des problèmes créés plus tôt dans le procédé. Une pression de filtration accrue, un débit réduit ou une limpidité de filtrat irrégulière peuvent indiquer une hydratation incomplète, des matières insolubles, de l’air entraîné ou une variabilité des matières premières.
Pour la production de capsules, l’instabilité de filtration est importante car elle peut modifier le timing, la température et l’exposition au maintien avant que la masse de gélatine n’atteigne la ligne de trempage.
Implication pour la production
Suivez le comportement de filtration en parallèle de la viscosité. Si la dérive apparaît après filtration, la cause peut encore se situer en amont : hydratation, exposition thermique, qualité des matières premières ou gestion de l’air.
6. L’environnement pH influence le comportement de la gélatine et la réponse à la modification
L’environnement pH affecte le comportement de charge de la gélatine, sa compatibilité avec les additifs et sa réponse à toute étape de modification contrôlée. Il interagit également avec la qualité de l’eau et les résidus issus de la fabrication de la gélatine en amont.
Surveillez les variations liées à :
- Le profil de l’eau de procédé
- L’effet tampon des lots de gélatine
- La séquence d’ajout des additifs
- Le risque de résidus de nettoyage
- Le moment de l’ajustement du pH
- Les conditions de maintien avant et après ajustement
Implication pour la production
N’évaluez pas la viscosité sans tenir compte du pH et de la qualité de l’eau. Un lot qui semble nécessiter une modification peut d’abord nécessiter un meilleur contrôle de son environnement chimique.
7. La modification enzymatique contrôlée peut être utile lorsque l’objectif est un écoulement répétable
Pour certaines opérations de fabrication de capsules, une modification enzymatique contrôlée peut aider à ramener le comportement d’écoulement de la gélatine dans une fenêtre de fabrication plus répétable. L’objectif n’est pas une dégradation agressive. L’objectif est un contrôle pratique : une réponse de viscosité prévisible tout en protégeant les propriétés de formation de l’enveloppe.
Une approche enzymatique rigoureuse doit prendre en compte :
- La source de gélatine et la variabilité d’un lot à l’autre
- La résistance requise de l’enveloppe de capsule et le comportement de prise
- Le temps de préparation souhaité et la stabilité au maintien
- Les attentes en matière de limpidité et de libération des bulles
- La compatibilité avec les cuves, le chauffage et la filtration existants
- La manière dont la modification est arrêtée ou encadrée dans le procédé
- Des critères d’acceptation liés à la performance de ligne, et pas seulement aux mesures au banc
C’est ici que le choix du fournisseur compte. Un fournisseur d’enzymes compétent pour le traitement de la gélatine doit aider à définir la fenêtre de procédé, et pas simplement fournir un ingrédient.
Ce qu’un responsable de production doit demander
Lors de l’évaluation d’un partenaire enzymatique, posez les questions suivantes :
- Le fournisseur peut-il accompagner le dépannage à l’échelle de l’usine, et pas seulement expédier des échantillons ?
- Comprend-il les exigences qualité des enveloppes de capsules ?
- Peut-il aider à comparer des lots de gélatine dans des conditions de procédé réalistes ?
- Concevoiront-ils les essais en tenant compte des contraintes de vos équipements existants ?
- Peuvent-ils aider à définir des points de contrôle pratiques pour l’hydratation, l’exposition thermique, la séquence d’ajout et le temps de maintien ?
- Se concentrent-ils sur la répétabilité, la protection du rendement et la facilité d’utilisation par les opérateurs ?
La meilleure réponse n’est généralement pas un réglage unique. C’est une cartographie de procédé maîtrisée.
Une séquence de dépannage utile
Lorsqu’une dérive de viscosité apparaît, évitez de modifier trop de variables à la fois. Une revue structurée permet de distinguer la cause racine de la compensation.
Étape 1 : comparer les lots de gélatine entrants au comportement réel des lots
Reliez chaque lot aux observations d’hydratation, au profil thermique, au comportement de filtration, à la tendance de viscosité en cuve et aux résultats sur la ligne de capsules.
Étape 2 : confirmer la répétabilité de l’hydratation
Passez en revue la température de l’eau, la séquence d’ajout, l’agitation, le temps de mouillage et le schéma de chargement de la cuve.
Étape 3 : examiner l’exposition thermique complète
Analysez le temps de montée en température, l’exposition maximale, le temps de maintien, les conditions de transfert et les événements de réchauffage.
Étape 4 : vérifier le mélange et la gestion de l’air
Identifiez les différences de vitesse d’agitateur, de recirculation, de maîtrise de la mousse, de remplissage de cuve et de pratiques opérateur.
Étape 5 : suivre la performance de filtration
Utilisez la charge des filtres, la limpidité et le timing de transfert comme indicateurs de cohérence en amont.
Étape 6 : évaluer le pH et le profil de l’eau
Confirmez si une dérive de pH ou une variation de l’eau modifie le comportement de la gélatine avant d’envisager une modification.
Étape 7 : tester une modification contrôlée dans des conditions représentatives de la production
Si une étape enzymatique est appropriée, testez-la par rapport à des résultats définis sur les capsules : régularité de la paroi, réponse au séchage, libération, coupe, limpidité et taux de rejet.
Ce qu’une viscosité stable apporte à la ligne
Une fenêtre de viscosité plus resserrée apporte plus qu’un dossier de lot plus propre. Elle peut améliorer le rythme opérationnel de la ligne de capsules.
Les bénéfices attendus au niveau de l’usine peuvent inclure :
- Moins de corrections en cours de lot
- Une couverture des broches plus stable
- Une meilleure répétabilité de la paroi de l’enveloppe
- Une réduction des défauts liés aux bulles
- Un comportement de séchage et de démoulage plus prévisible
- Une pression de reprise réduite
- Une confiance plus rapide dans la libération des lots
- Une transmission plus simple entre équipes
Pour les équipes achats et techniques B2B, la valeur réside dans une production répétable. La décision enzymatique doit être mesurée par la stabilité de ligne, la constance qualité et la facilité à reproduire le même procédé le lendemain.
Vidéo explicative intégrée : la dérive de lot en une minute
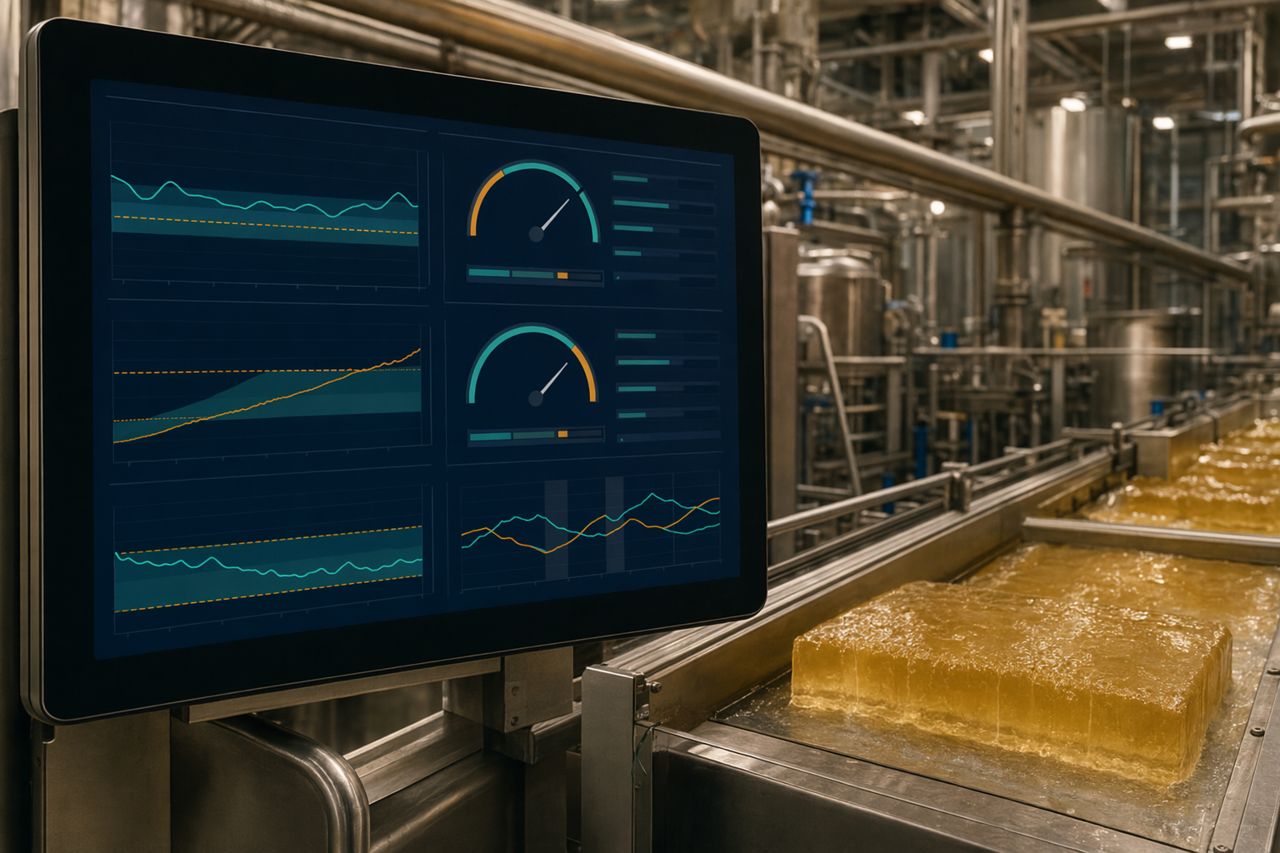
Cette page comprend une vidéo explicative sans visage montrant l’écoulement translucide de la gélatine, l’alignement des moitiés de capsules, l’évacuation des microbulles et des indicateurs de lot qui se stabilisent dans une plage contrôlée. L’objectif visuel est simple : montrer pourquoi la dérive de viscosité est un problème de système de procédé, et non un problème de valeur unique.
Travaillez avec BloomPilot sur la maîtrise de la viscosité de la gélatine
BloomPilot accompagne les fabricants de capsules en gélatine avec des conseils techniques pour la sélection d’enzymes, la planification d’essais et la définition de fenêtres de procédé. Nous nous concentrons sur la répétabilité des lots, la qualité des enveloppes de capsules et les résultats pratiques en usine.
Si la dérive de viscosité affecte la stabilité de votre ligne, utilisez le formulaire de demande de devis sur site pour partager votre type de gélatine, vos objectifs de procédé et votre défi de production actuel. Nous vous aiderons à définir une voie maîtrisée pour la suite.